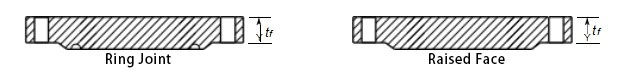
ASME B16.47NPS 26'dan NPS 60'a kadar-büyük çaplı çelik flanşları yönetir. Standart, farklı boyutsal kökenlere sahip iki seriye ayrılır:
A Serisiizleri MSS SP-44'e kadar uzanır. Flanşlar daha sağlam cıvata düzenleriyle birlikte daha büyük ve daha ağır olma eğilimindedir. Bu, Orta Doğu petrol ve gaz projelerinde, özellikle de yapısal marjın önemli olduğu açık deniz ve deniz altı bağlantıları için en yaygın olarak belirtilen seridir.
B SerisiAPI 605'ten türetilmiştir. Daha küçük çaplı daha az sayıda cıvata kullanıldığı için boyutlar daha kompakttır. Bu seriyi daha çok, ayak izi ve ağırlık tasarrufunun ön planda tutulduğu Avrupa bölgesel ısıtma ve petrokimya iyileştirmelerinde görüyorsunuz.
Sınıf 400, B16.47 içerisinde orta-ile-üst basınç aralığında yer alır. Mevcut sınıflar 150 ile 900 arasında değişir ve Sınıf 400, orta-ila-yüksek basınçlı hizmet için derecelendirilmiştir. Bağlam açısından, ortam sıcaklığındaki Sınıf 400 kör flanş, aynı boyuttaki Sınıf 150 flanşın alabileceği çalışma basıncının yaklaşık 2,5 katı kadar çalışma basıncına dayanır.
Her Boyut Mühendislik Kararlarını Nasıl Yönlendirir?
Flanş Dış Çapı (O)
OD ayak izini ayarlar. NPS 60 Sınıf 400 kör flanş için bu ayak izi 74,25 inç veya 1,9 metrenin biraz altındadır. Kompakt Avrupa kızağa monteli ünitelerde bu çap-yapısal çelik yapılara ve yürüme yolu açıklıklarına engel olabilir. Alanın daha az kısıtlı olduğu Orta Doğu kıyı kurulumlarında, OD daha az yerleşim sorunudur ancak yine de kurulum sırasında vinç erişim planlamasını etkilemektedir.
Minimum Kalınlık (T)
Kalınlık, basıncı-tutan birincil boyuttur. Sınıf 400'de NPS 60 kör flanş, minimum dövme kalınlığının 7,44 inç (189 mm) olmasını gerektirir. 1/4 inçlik yükseltilmiş yüzü eklediğinizde 7,69 inç (195 mm) kalınlığında bir metal plakaya bakıyorsunuz.
Kalınlık iki şeyi yönlendirir: basınç kapasitesi ve dövme karmaşıklığı. Daha kalın flanşlar, daha büyük dövme presleri ve daha uzun ısıl işlem döngüleri gerektirir. Orta Doğu ekşi servis uygulamalarında giderek daha fazla tercih edilen Inconel 625 veya Hastelloy C-276 gibi nikel alaşımlı malzemeler için kalınlık, teslim süresini ve maliyeti doğrudan etkiler. Inconel 625'teki bir NPS 48 Sınıf 400 kör flanşın dövülmesi ve işlenmesi 16-20 hafta sürebilirken, aynı parçanın A105 karbon çeliğindeki 6-8 hafta sürebilir.
Yükseltilmiş Yüz Çapı (R)
Yükseltilmiş yüz conta oturma yüzeyini sağlar. Çapı contanın dış sınırını belirler. Yükseltilmiş yüzlü flanşlar için, conta ID'si yükseltilmiş yüz çapının hemen içinde bulunur ve OD kabaca cıvata dairesinin iç kenarına kadar uzanır.
Bunu yanlış anladığınızda ya conta patlaması (conta çok dar) ya da yetersiz conta sıkışması (conta çok geniş) elde edersiniz. Özellikle conta mevcudiyetinin sivilceli hale geldiği NPS 36'nın üzerindeki boyutlar için "standart" boyuta güvenmek yerine, satın alma siparişlerinde conta boyutlarını açıkça belirtmenizi öneririz.
Cıvata Çemberi ve Delik Sayımı
Cıvata daire çapı ve delik sayısı birlikte flanşın sızdırmazlık kuvveti dağılımını tanımlar. A Serisi Sınıf 400 flanşlarda 28 ile 36 arasında cıvata deliği bulunur. NPS 46, 36 delik kullanan tek boyuttur; diğerlerinin çoğu 28 veya 32'yi kullanır.
Delik sayısı neden-tekdüze olmayan bir şekilde değişiyor? Cıvata düzeni, cıvata geriliminin nominal basınçta kabul edilebilir sınırlar içinde kalmasını sağlayacak şekilde optimize edilmiştir. NPS 38'de basınç zarfı, cıvata deliklerinin 1,88 inç'e (bitişik NPS 36 ve NPS 40 boyutlarından daha küçük) düşürülmesine olanak tanır. NPS 46'da geometri, basınç sınırını korumak için ilave dört cıvata gerektirir.
Körfez bölgesi alıcıları için satın alma ipucu:Birçok Suudi ve BAE projesi, bazen B16.47 cıvata spesifikasyonlarını geçersiz kılan Saudi Aramco SAES standartlarını takip ediyor. Sipariş vermeden önce projenizin Aramco-ek cıvata gereksinimleri gerektirip gerektirmediğini doğrulayın.
Sınıf 400'de Basınç-Sıcaklık Değerleri
Sınıf 400, 400 psi anlamına gelmez. Sınıf numarası boyutsuz bir referans noktasıdır. Gerçek çalışma basıncı malzeme grubuna ve çalışma sıcaklığına bağlıdır.
Grup 1.1 malzemeleri (A105, LF2 karbon çeliği) için, ortam sıcaklığındaki nominal çalışma basıncı daha küçük boyutlar için yaklaşık 400 psi'dir, ancak B16.47 tek bir düz derecelendirme yayınlamaz. Basınç değeri, flanş boyutuna ve sıcaklıktaki malzeme mukavemetine göre ölçeklenir.
Yüksek sıcaklıklarda resim değişir. 400 derecede (750 derece F) Karbon çeliği Grup 1.1, ortam basıncı değerinin yaklaşık %65'ini korur. 475 derecede (887 derece F), B16.47 Seri A Sınıf 400 kör flanş derecesi ortamın yaklaşık %50'sine düşer. 350-420 derecede çalışan Orta Doğu ham işleme üniteleri için bu değer kaybı kritik öneme sahiptir. Sıcaklık düzeltmesi yapılmadan ortam derecesine göre seçilen bir flanş, çalışma koşulları altında sızıntı yapacak veya arızalanacaktır.
450 derecenin üzerindeki yüksek-sıcaklık uygulamaları için, Cr-Mo alaşımlı çelikleri (F11, F22, F91) veya paslanmaz kaliteleri (F304H, F316H) göz önünde bulundurun. Almanya ve İtalya'daki Avrupa rafinerileri, 400-510 derece aralığında Sınıf 400 hizmeti için sıklıkla F22'yi belirtir.
Seri A ve Seri B: Hangisini Belirtmelisiniz?
A Serisi ve B Serisi arasındaki seçim genellikle mühendislik tercihinden ziyade müşteri spesifikasyonlarına göre yapılır. Ancak aradaki farkı anlamak-sapma isteklerini veya alternatif teklifleri yazarken yardımcı olur.
A Serisi avantajları:
Daha fazla cıvata, daha iyi yük dağılımı ve daha düşük bireysel cıvata gerilimi anlamına gelir
Daha büyük flanş dış çapı, daha iyi sızdırmazlık güvenilirliği için daha fazla conta oturma alanı sağlar
Döngüsel servis ve termal geçişler için daha uygundur
Çoğu Orta Doğu ulusal petrol şirketi tarafından tercih edilmektedir (Saudi Aramco, ADNOC, QatarEnergy)
B Serisi avantajları:
Daha küçük, daha hafif flanşlar yapısal yükleme ve destek gereksinimlerini azaltır
Daha az sayıda cıvata, geri dönüşler sırasında montaj ve demontajı hızlandırır
Daha düşük malzeme maliyeti (flanş başına daha az çelik)
Avrupa'da bölgesel ısıtma ve düşük-basınçlı petrokimya hizmetinde daha yaygındır